


Page 107 - dtk 286 web
P. 107
Teknik Yazı
                                                                                                            Şubat, 2021


            4.1.1. Ocak kaynağı: Kaynak sıcaklığına kadar ısıtılan parçalar   4.2.2.2. Gazaltı korumalı kaynak: Gaz altı kaynağı, kaynak
            üst üste konularak dövme işlemi yapılır.Böylece parçaların   yapılacak metal ile tükenen bir kaynak elektrod parçasının
            birleşmesi sağlanır. Bu yönteme ocak kaynağı denir.   arasında oluşan elektrik arkının gaz korumalı olarak yapılması
                                                                  işlemidir. Kaynak yapılacak metale sürekli sürülen kaynak teli
            4.1.2. Elektrik direnç kaynağı: Bu metotta elektrik akımının,   eriyerek kaynak metalini oluşturmaktadır.
            geçtiği iletkeni ısıtma etkisinden yararlanılır. Bu ısınma; kesite,
            malzemenin özgül direncine ve akım şiddetine bağlıdır. Kay-  a. MIG (Metal InertGas): Kaynak işlemi sırasında kullanılan
            nak şekline göre şu türleri vardır:                   koruyucu gazların kimyasal olarak tepkimeye girmeyen gazla-
                                                                  rın kullanıldığı tiptir.
            a. Punto (Nokta) kaynağı: İnce saç levhaların birbirlerine
            kaynak edilmesinde kullanılır. Taşıt, uçak ve hafif yapı kons-  b. MAG (Metal Aktif Gas): Kaynak işlemi sırasında kullanılan
            trüksiyonlarda seri imalatta çok yaygın olarak kullanılır. Trans-  koruyucu gazların kimyasal olarak tepkimeye giren gazların
            formatörün uçları arasına bağlanmış iki bakır çubuk elekt-  kullanıldığı tiptir.
            rot arasında kuvvet altında ve elektrik akımının sağladığı ısı   c. TIG (Tungsten InertGas): Kaynak işlemi sırasında sarf mal-
            etkisiyle parçalar birbirlerine nokta şeklinde kaynak edilmiş   zeme olan tungsten elektrot ark üreterek iş parçası üzerinde
            olur. Elektrotlar mekanik, hidrolik ve pnömatik olarak bastırıla-  kaynak yapılması işlemine denir.
            rak saçların birbirlerine iyi bir şekilde teması sağlanır.
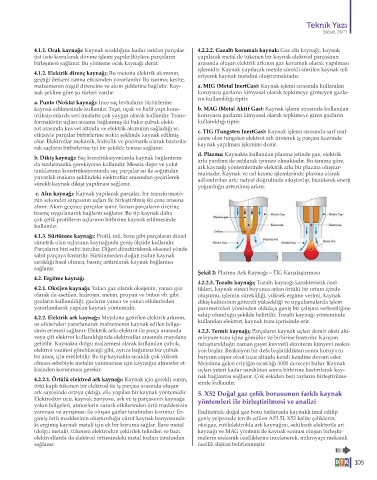
                                                                  d. Plazma: Kaynakta kullanılan plazma jetinde gaz, elektrik
            b. Dikiş kaynağı: Saç konstrüksiyonlarda kaynak bağlantısın-  arkı yardımı ile ısıtılarak iyonize olmaktadır. Bu tanıma göre,
            da sızdırmazlık gerekiyorsa kullanılır. Mesela depo ve yakıt   ark kaynağı yöntemlerinde elektrik arkı bir plazma oluştur-
            tanklarının konstrüksiyonunda saç parçalar su ile soğutulan   maktadır. Kaynak ve ısıl kesme işlemlerinde plazma olarak
            yuvarlak makara şeklindeki elektrotlar arasından geçirilerek   adlandırılan ark; radyal doğrultuda sıkıştırılıp, büzülerek enerji
            sürekli kaynak dikişi yapılması sağlanır.             yoğunluğu arttırılmış arktır.
             c. Alın kaynağı: Kaynak yapılacak parçalar, bir transformatö-
            rün sekonder sargısının uçları ile birleştirilmiş iki çene arasına
            alınır. Akım geçince parçalar ısınır. Isınan parçaların üzerine
            basınç uygulanarak bağlantı sağlanır. Bu tip kaynak daha
            çok çelik profillerin uçlarının birbirine kaynak edilmesinde
            kullanılır.
            4.1.3. Sürtünme kaynağı: Profil, mil, boru gibi parçaların dönel
            simetrik olan uçlarının kaynağında geniş ölçüde kullanılır.
            Parçaların biri sabit tutulur. Diğeri döndürülerek eksenel yönde
            sabit parçaya bastırılır. Sürtünmeden doğan ısıdan kaynak
            sıcaklığı hasıl olunca, basınç arttırılarak kaynak bağlantısı
            sağlanır.
                                                                  Şekil 2: Plazma Ark Kaynağı – TIG Karşılaştırması
            4.2. Ergitme kaynağı
                                                                  4.2.2.3. Tozaltı kaynağı; Tozaltı kaynağı karakteristik özel-
            4.2.1. Oksijen kaynağı: Yakıcı gaz olarak oksijenin, yanıcı gaz   likleri, kaynak süreci boyunca arkın örtülü bir ortam içinde
            olarak da asetilen, hidrojen, metan, propan ve bütan vb. gibi   oluşumu, işlemin sürekliliği, yüksek ergime verimi, kaynak
            gazların kullanıldığı, gazların yanıcı ve yakıcı etkilerinden   dikiş kalitesinin göreceli yüksekliği ve uygulamalarda işlem
            yararlanılarak yapılan kaynak yöntemidir.             parametreleri yönünden oldukça geniş bir çalışma serbestliğine
            4.2.2. Elektrik ark kaynağı: Meydana getirilen elektrik arkının,   sahip olunduğu şekilde belirtilir. Tozaltı kaynağı yönteminde
            ısı etkisinden yararlanarak malzemenin kaynak edilen bölge-  kullanılan elektrot, kaynak tozu içerisinde erir.
            sinin erimesi sağlanır. Elektrik arkı elektrot ile parça arasında   4.2.3. Termit kaynağı; Parçaların kaynak uçları demir oksit alü-
            veya çift elektrot kullanıldığında elektrodlar arasında meydana   minyum tozu içine gömülür ve birbirine bastırılır. Karışım
            getirilir. Kaynakta dolgu malzemesi olarak kullanılan çubuk,   tutuşturulduğu zaman gayet kuvvetli ekzoterm kimyevi reaksi-
            elektrot vazifesi görebileceği gibi, ayrıca bağımsız bir çubuk   yon başlar. Reaksiyon bir defa başlatıldıktan sonra koruyucu
            bu amaç için eritilebilir. Bu tip kaynakta sıcaklık çok yüksek   baryum süper oksit tozu altında kendi kendine devam eder.
            olması sebebiyle metalin yanmaması için kaynağın atmosfer et-  Meydana gelen eriyiğin sıcaklığı 3000 dereceyi bulur. Kaynak
            kisinden korunması gerekir.                           uçları yeteri kadar ısındıktan sonra birbirine bastırılarak kay-
                                                                  nak bağlantısı sağlanır. Çok eskiden beri rayların birleştirilme-
            4.2.2.1. Örtülü elektrod ark kaynağı: Kaynak için gerekli ısının,   sinde kullanılır.
            örtü kaplı tükenen bir elektrod ile iş parçası arasında oluşan
            ark sayesinde ortaya çıktığı, elle yapılan bir kaynak yöntemidir.   5. X52 Doğal gaz çelik borusunun farklı kaynak
            Elektrodun ucu, kaynak banyosu, ark ve iş parçasının kaynağa   yöntemleri ile birleştirilmesi ve analizi
            yakın bölgeleri, atmosferin zararlı etkilerinden örtü maddesinin
            yanması ve ayrışması ile oluşan gazlar tarafından korunur. Er-  Endüstride doğal gaz boru hatlarında kaynaklı imal edilip
            gimiş örtü maddesinin oluşturduğu cüruf kaynak banyosunda-  geniş yelpazede tercih edilen API 5L X52 kalite çeliklerin;
            ki ergimiş kaynak metali için ek bir koruma sağlar. İlave metal   oksigaz, rutilelektrokla ark kaynağını, selülozik elektrotla art
            (dolgu metali), tükenen elektrodun çekirdek telinden ve bazı   kaynağı ve MAG yöntemi ile kaynak sonrası oluşan birleştir-
            elektrodlarda da elektrod örtüsündeki metal tozları tarafından   melerin mekanik özelliklerini incelenerek, mikroyapı mekanik
            sağlanır.                                             özellik ilişkisi belirlenmiştir.


                                                                                                                      105

